български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Новини
Кои стоманени материали са подходящи за производство на циментобетонни тухлени форми?
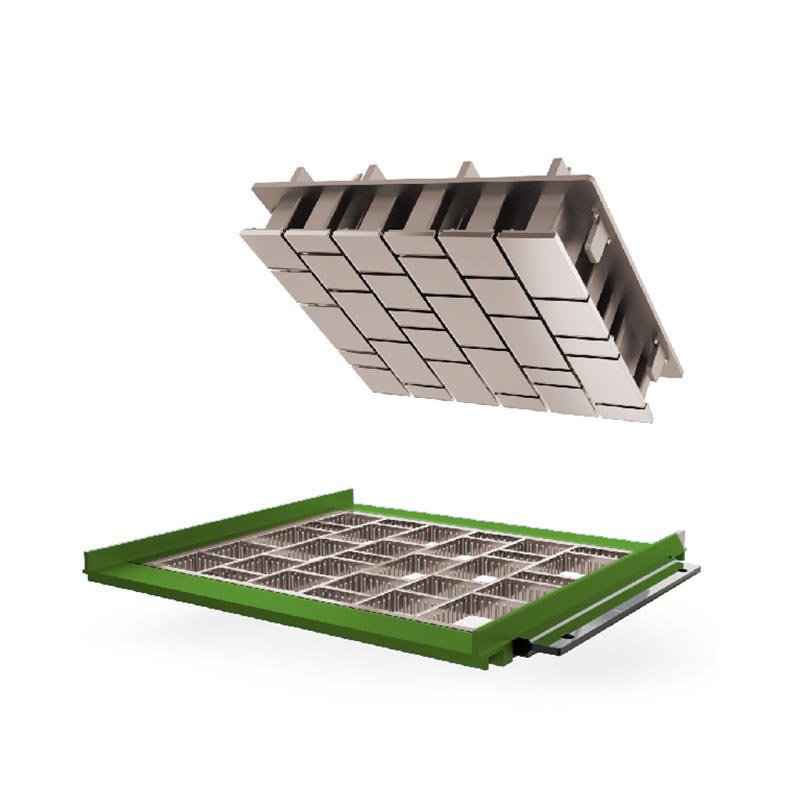
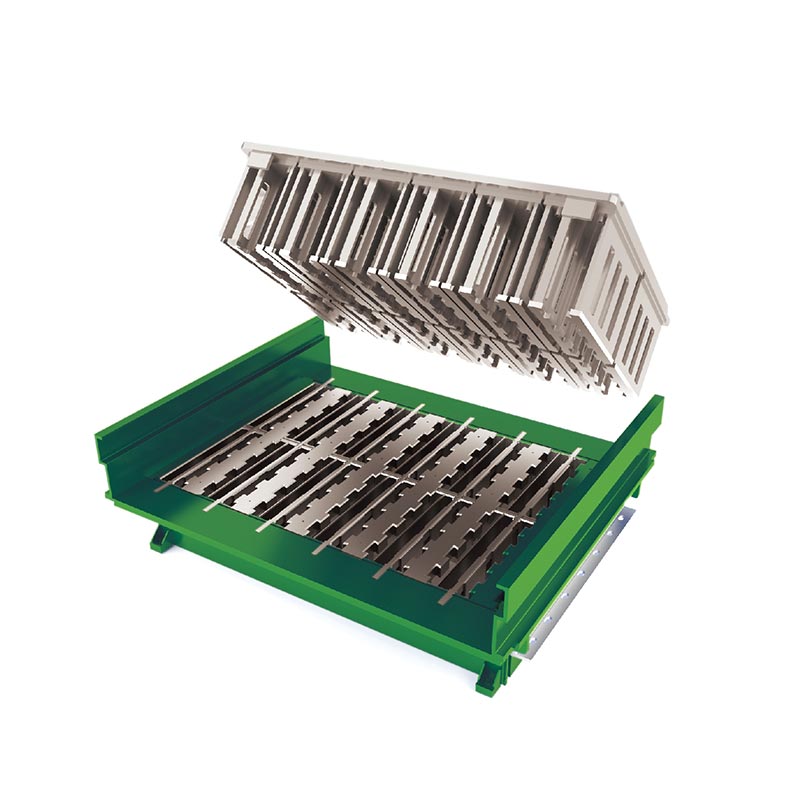
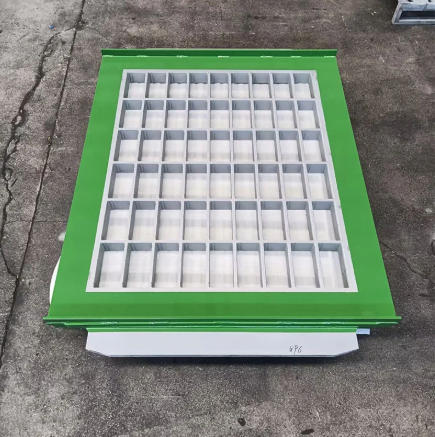
Мениджър на блокова фабрика, изправен пред решение за смяна на матрицата, се сблъсква с объркващ набор от марки стомана. Оригиналната форма е издържала 80 000 цикъла, а офертата за замяна уточнява "55# манганова стомана". Конкурентен доставчик предлага "16Mn стомана" на по-ниска цена, а трети предлага "вакуумно карбуризирана легирана стомана" с гаранция от 100 000 цикъла. Спецификациите звучат сходно, но разликите в производителността не са. АЦиментова бетонна тухлена формане е проста стоманена плоча. Това е износоустойчив компонент, който трябва да издържа на абразивни агрегати, да издържа на високочестотни вибрации, да поддържа точност на размерите под натиск и да издържа на стотици хиляди цикли на формоване. Избраната стомана определя дали формата осигурява номиналния си живот или се поврежда преждевременно, а разликата между добрата и лошата форма се измерва в престой в производството, качество на бракуваните блокове и честота на подмяна.
Това ръководство е написано за купувачи, които трябва да вземат информирано решение относно стоманените материали за производство на циментова бетонна тухлена форма. Ще сравним марките стомана, които обикновено се използват в индустрията, ще обясним ролята на топлинната обработка и карбуризирането, ще обсъдим компромисите между твърдост и издръжливост и ще предоставим критериите за оценка на претенциите за материали на доставчика на форми. Ние също така ще предоставим подробни параметри на продукта от нашата фабрика в PRO Industry Group Co., Ltd., включително спецификациите на материалите и процесите на топлинна обработка, които използваме за нашите форми. Независимо дали набавяте форми за кухи блокове, павета, бордюри или специализирани бетонови продукти, това ръководство ще ви помогне да изберете материал за матрица, който отговаря на вашите производствени условия и вашите целеви разходи.
Съдържание
- 1. Кои са обичайните видове стомана, използвани при производството на циментобетонни тухлени форми?
- 2. Защо мангановата стомана все още е индустриален стандарт за формовъчни рамки?
- 3. Кога легираната стомана с вакуумна карбуризация оправдава по-високата си цена?
- 4. Как топлинната обработка определя баланса твърдост-издръжливост?
- 5. Какви са материалните компромиси между цена и експлоатационен живот?
- 6. Как оценявате претенциите за материали на доставчика на матрици?
- 7. Какви са ключовите параметри на продукта от нашата фабрика?
- 8. Често задавани въпроси (FAQ)
- 9. Заключение
1. Кои са обичайните видове стомана, използвани при производството на циментобетонни тухлени форми?
Класовете стомана, използвани в производството на циментови бетонни тухлени форми, попадат в три широки категории: структурни въглеродни стомани, манганови стомани и легирани инструментални стомани. Структурни въглеродни стомани като Q235B и Q345B се използват за рамката на формата и основните плочи, където основното изискване е твърдост и заваряемост, а не устойчивост на износване. Манганови стомани като 55# манган (55Mn) и 16Mn (Q345) се използват за кухината на матрицата, сърцевините и трамбовъчните глави, където се изисква устойчивост на износване и издръжливост. Легираните инструментални стомани като 42CrMo, Cr12MoV и Hardox се използват за приложения с високо износване или където удълженият експлоатационен живот оправдава по-високи разходи за материали. Таблицата по-долу обобщава типичните приложения на всяка категория стомана в циментова бетонна тухлена форма.
| Стоманена категория | Типични оценки | Компонент на мухъл | Изисква се основно свойство |
| Конструкционна въглеродна стомана | Q235B, Q345B | Рамка, основна плоча | Твърдост, заваряемост |
| Манганова стомана | 55Mn, 16Mn (Q345) | Кухина, сърцевини, трамбовка | Устойчивост на износване, издръжливост |
| Легирана инструментална стомана | 42CrMo, Cr12MoV, Hardox | Силно износващи се вложки, сърцевини | Висока твърдост, удължен живот |
ПриPRO Industry Group Co., Ltd., нашата фабрика избира класове стомана въз основа на конкретното приложение на формата, типа блок и производствения обем. Ние не използваме една стомана за всички форми, тъй като условията на износване варират значително между производството на кухи блокове, производството на павета и производството на бордюри. Нашият инженерен екип работи с всеки клиент, за да определи оптималната спецификация на материала за неговата циментова бетонна тухлена форма.
2. Защо мангановата стомана все още е индустриален стандарт за формовъчни рамки?
Манганова стомана, особено 55# манган (55Mn) и 16Mn (Q345), остава индустриалният стандарт за рамки и кухини за циментово-бетонни тухлени форми по няколко причини. Първо, предлага отличен баланс на твърдост и издръжливост. След термична обработка 55Mn може да постигне повърхностна твърдост от HRC 58-62, което осигурява добра устойчивост на абразивното действие на бетоновия агрегат. В същото време сърцевината му остава достатъчно здрава, за да поеме удара на тамперната глава и вибрациите на блок машината, без да се напука. Второ, той е лесно достъпен и сравнително икономичен в сравнение с легираните инструментални стомани. Трето, той има добра заваряемост, което позволява изработването на големи рамки за форми и ремонт на износени участъци.
Ограничението на 55Mn е, че неговата втвърдяемост е умерена и може да бъде предразположен към напукване по време на закаляване с вода, ако топлинната обработка не се контролира внимателно. Ето защо процесът на термична обработка е толкова важен, колкото и самият клас стомана. Форма, направена от 55Mn с лошо контролирана топлинна обработка, няма да постигне пълната си твърдост или може да развие пукнатини от охлаждане, които водят до преждевременна повреда. 16Mn (Q345) често се използва за набиваща глава и други компоненти, където здравината и заваряемостта са по-важни от максималната твърдост. Таблицата по-долу сравнява свойствата на 55Mn и 16Mn за приложения във формата.
| Собственост | 55Mn | 16Mn (Q345) |
| Типична повърхностна твърдост (след топлинна обработка) | HRC 58-62 | HRC 58-62 (карбуризиран) |
| Издръжливост | Умерен | Отлично |
| Заваряемост | Умерен | добре |
| Риск от пукнатини при охлаждане | Умерено до високо | ниско |
| Типичен компонент на матрицата | Кухина, сърцевини | Тамперна глава, рамка |
В нашата фабрика използваме 55Mn за кухината на формата и сърцевините, където устойчивостта на износване е приоритет, и 16Mn за главата на трамбовката и компонентите на рамката, където здравината е по-важна. Ние контролираме процеса на термична обработка внимателно, за да постигнем определената твърдост, без да въвеждаме пукнатини при закаляване. Нашият екип за контрол на качеството проверява твърдостта на всяка производствена партида.
3. Кога легираната стомана с вакуумна карбуризация оправдава по-високата си цена?
Легирана стомана с вакуумна карбуризация е първокласната опция за производство на циментова бетонна тухлена форма. Уточнява се, когато производственият обем е висок, инертният материал е силно абразивен или блоковият дизайн изисква матрица, която поддържа строги толеранси на размерите за по-дълъг експлоатационен живот. Процесът на карбуризиране създава твърд повърхностен слой (обикновено HRC 60-65) с дълбочина 1,2-1,35 mm, докато сърцевината остава здрава (HRC 33-40). Тази структура "твърда обвивка, здраво ядро" е ключът към удължения живот на формата. Твърдата повърхност издържа на абразивното износване на бетона, докато здравата сърцевина абсорбира удара и вибрациите без напукване. Таблицата по-долу сравнява производителността на стандартни форми от манганова стомана и вакуумно карбуризирани легирани стоманени форми.
| Параметър | Стандартна манганова стомана | Вакуумно карбуризирана легирана стомана |
| Твърдост на повърхността | HRC 58-62 (сквозно закалено или повърхностно) | HRC 60-65 (карбуризиран корпус) |
| Дълбочина на корпуса | N/A | 1,2 - 1,35 мм |
| Твърдост на ядрото | HRC 33-40 (типично) | HRC 33-40 (контролиран) |
| Типичен експлоатационен живот | 50 000 - 80 000 цикъла | 90 000 - 100 000+ цикъла |
| Относителна цена | Базово ниво | 20-40% по-висока |
В PRO нашата фабрика използва вакуумно карбуризиране и интегрална топлинна обработка за нашата първокласна линия за формовъчни форми. Процесът се контролира от немска PE система, която следи въглеродния потенциал и дълбочината на кутията в реално време. Нашата твърдост на вложката достига HRC 60-65, а дебелината на карбуризиращия слой е 1,2-1,35 mm. Подкрепяме това с гаранция за експлоатационен живот от до 100 000 цикъла за нашите форми за павета и до 90 000 цикъла за нашите форми за кухи блокове. За клиентите, които произвеждат голям обем, по-високата първоначална цена на карбуризираната форма се компенсира от намалената честота на подмяна и по-малкото време за престой.
4. Как топлинната обработка определя баланса твърдост-издръжливост?
Топлинната обработка е процесът, който превръща стоманата от суровина в устойчив на износване компонент на матрицата. Целта е да се постигне твърда повърхност, която е устойчива на абразия, като същевременно се поддържа здрава сърцевина, която е устойчива на напукване. Двата най-разпространени процеса на топлинна обработка за циментова бетонна тухлена форма са втвърдяване и карбуризиране. Продължителното закаляване включва нагряване на стоманата до температурата на аустенизиране, закаляването й в масло или вода и темперирането й до желаната твърдост. Карбуризирането включва нагряване на стоманата в богата на въглерод атмосфера, което позволява на въглерода да дифундира в повърхността и след това закаляване и темпериране. Таблицата по-долу сравнява тези процеси.
| Термична обработка | Процес | Постигната твърдост | Предимство | Ограничение |
| Проходно закаляване | Нагряване, охлаждане, темпериране | HRC 58-62 (униформа) | Прости, еднакви свойства | Сърцевината може да е твърде твърда, чуплива |
| Карбуризиране | Нагряване във въглеродна атмосфера, охлаждане, темпериране | HRC 60-65 (повърхност), HRC 33-40 (ядро) | Твърда повърхност, здрава сърцевина | По-сложно, по-висока цена |
| Азотиране | Загрява се в азотна атмосфера | HRC 60-65 (повърхност) | Ниско изкривяване, висока твърдост | Тънък калъф, не е за силно въздействие |
В нашата фабрика ние използваме вакуумно карбуризиране за нашите първокласни компоненти на матрицата и контролирано закаляване за нашите стандартни компоненти от манганова стомана. Ние проверяваме твърдостта и дълбочината на кутията след топлинна обработка с помощта на калибрирани тестери за твърдост и металографска проверка. Нашата цел е да гарантираме, че всяка циментова бетонна тухлена форма, която произвеждаме, има правилния баланс между твърдост и издръжливост за предвиденото приложение.
5. Какви са материалните компромиси между цена и експлоатационен живот?
Изборът на материал за циментова бетонна тухлена форма включва компромис между първоначалната цена и експлоатационния живот. Стандартната форма от манганова стомана има по-ниска първоначална цена, но по-кратък експлоатационен живот. Формата от легирана стомана с вакуумна карбуризация има по-висока първоначална цена, но по-дълъг експлоатационен живот и по-ниска честота на смяна. Оптималният избор зависи от производствения обем, вида на блока и цената на престоя. Таблицата по-долу представя опростено сравнение на общите разходи за притежание за форма с кухи блокове.
| Фактор на разходите | Стандартна манганова форма | Вакуумно карбуризирана форма |
| Първоначална цена на матрицата | Базово ниво | +30% |
| Експлоатационен живот (цикли) | 60 000 - 80 000 | 90 000 - 100 000 |
| Честота на смяна (на 500k цикъла) | 6-8 формички | 5 формички |
| Престой на подмяна | 4-8 часа | 4-8 часа |
| Обща цена за 500 000 цикъла | По-високо | По-ниска |
В PRO Industry Group Co., Ltd. работим с нашите клиенти, за да оценим общата цена на притежание за техните специфични производствени условия. За инсталация, произвеждаща големи обеми с абразивен агрегат, вакуумно карбуризираната форма обикновено е по-икономичният избор през целия живот на оборудването. За инсталация с по-малък обем или по-малко абразивен агрегат стандартната манганова форма може да е достатъчна. Нашата цел е да помогнем на нашите клиенти да изберат материала, който осигурява най-добрата стойност за тяхната работа.
6. Как оценявате претенциите за материали на доставчика на матрици?
Оценяването на претенциите за материали на доставчика на матрици изисква повече от четене на спецификационния лист. Купувачът трябва да провери марката стомана, процеса на термична обработка, твърдостта, дълбочината на корпуса и гаранцията за експлоатационен живот. Доставчикът трябва да може да предостави сертификати за материалите, доклади от тестове за твърдост и препоръки от клиенти с подобни производствени условия. Таблицата по-долу обобщава стъпките за проверка.
| Стъпка за проверка | Какво да поискате | Защо има значение |
| Проверка на степента на стомана | Сертификат за изпитване на мелница | Потвърждава, че стоманата отговаря на определения клас |
| Проверка на твърдостта | Доклад от теста за твърдост (HRC) | Потвърждава, че термичната обработка е постигнала целта |
| Проверка на дълбочината на случая | Металографски отчет (за карбуризирани форми) | Потвърждава дебелината на карбуризиращия слой |
| Гаранция за експлоатационен живот | Писмена гаранция с ограничение на цикъла | Осигурява помощ, ако матрицата се повреди преждевременно |
| Референции на клиенти | Контакти в подобни производствени условия | Потвърждава производителността в реалния свят |
В нашата фабрика ние предоставяме пълна документация за всяка форма за тухли от циментов бетон, която изпращаме, включително сертификати за изпитване на мелницата, доклади за твърдост и нашата писмена гаранция за експлоатационен живот. Предоставяме и референции на клиенти при поискване. Каним ви да проверите нашите материални претенции спрямо тези критерии и да ни считате за ваш партньор за производство на форми.
7. Какви са ключовите параметри на продукта от нашата фабрика?
Следващата таблица предоставя ключовите продуктови параметри за нашите форми за циментобетонни тухли, включително видовете стомана и процесите на топлинна обработка, които използваме. Нашата фабрика може също да персонализира спецификацията на материала, за да отговори на специфичните производствени изисквания.
| Параметър | Спецификация Диапазон | Бележки |
| Материал на рамката | Q235B, Q345B, 16Mn | Избран за твърдост и заваряемост |
| Материал на кухината/ядрото | 55Mn, 16Mn, легирана стомана | Избран за устойчивост на износване |
| Премиум опция | Вакуумно карбуризирана легирана стомана | HRC 60-65, дълбочина на корпуса 1,2-1,35 мм |
| Твърдост на повърхността | HRC 58-62 (стандарт), HRC 60-65 (премиум) | Проверен след термична обработка |
| Твърдост на ядрото | HRC 33-40 | Поддържа здравина |
| Срок на експлоатация (стандартен) | 60 000 - 80 000 цикъла | Зависи от типа блок и условията |
| Срок на експлоатация (премиум) | 90 000 - 100 000 цикъла | Гаранция за павета и форми за кухи блокове |
| Сменяеми компоненти | Да (болтова структура) | Намалява времето за престой при поддръжка |
| MOQ | 1 комплект | По договаряне при големи поръчки |
| Време за изпълнение | 3 - 6 седмици | Зависи от сложността и количеството |
В нашата фабрика ние произвеждаме нашите форми за циментобетонни тухли, за да отговарят на тези спецификации и други. Можем да персонализираме марката стомана, термичната обработка и гаранцията за експлоатационен живот, за да отговарят на вашите специфични изисквания. Нашата система за контрол на качеството включва инспекция на суровините, инспекция в процеса и крайна инспекция преди изпращане. Нашата цел е да предоставим на нашите клиенти висококачествени форми, които осигуряват надеждна работа и дълъг експлоатационен живот.
8. Често задавани въпроси (FAQ)
Въпрос 1: Кой е най-добрият стоманен материал за циментова бетонна тухлена форма?
Отговор: Най-добрият материал зависи от производствените условия. За стандартно производство с умерен обем, манганова стомана 55# с подходяща топлинна обработка предлага добър баланс на твърдост, издръжливост и цена. За производство в голям обем с абразивен агрегат вакуумно карбуризираната легирана стомана осигурява по-твърда повърхност и по-дълъг експлоатационен живот. В PRO Industry Group Co., Ltd., ние помагаме на клиентите да изберат правилния материал въз основа на техния тип блок, производствен обем и целеви разходи.
Въпрос 2: Защо манганова стомана 55# се нуждае от внимателна топлинна обработка?
Отговор: 55# манганова стомана има умерена закаляемост и склонност към напукване по време на закаляване с вода, ако процесът не се контролира внимателно. Топлинната обработка трябва да постигне целевата твърдост на повърхността (HRC 58-62) без въвеждане на пукнатини от закаляване. В нашата фабрика ние контролираме скоростта на нагряване, температурата на охлаждане и цикъла на темпериране, за да гарантираме, че матрицата постига определената твърдост, като същевременно запазва своята здравина.
Въпрос 3: Как вакуумното карбуризиране удължава живота на формата?
Отговор: Вакуумното карбуризиране създава твърд повърхностен слой (HRC 60-65) с дълбочина 1,2-1,35 мм, докато сърцевината остава жилава (HRC 33-40). Тази структура "твърда обвивка, здраво ядро" издържа на абразивно износване на повърхността, като същевременно абсорбира удара и вибрациите без напукване. Резултатът е форма, която издържа от 90 000 до 100 000 цикъла, в сравнение с 60 000 до 80 000 цикъла за стандартна манганова форма.
Въпрос 4: Може ли да се поправи износена форма?
Отговор: В някои случаи износената форма може да бъде поправена чрез заваряване и повторна обработка. Процесът на ремонт обаче може да повлияе на термичната обработка и точността на размерите на формата. За високопрецизни форми или форми с голямо износване, подмяната често е по-икономичният избор. Нашият дизайн на сменяеми компоненти позволява подмяната на износени сърцевини и вложки, без да се подменя целия комплект на формата.
Въпрос 5: Какъв е типичният експлоатационен живот на циментова бетонна тухлена форма?
Отговор: Срокът на експлоатация зависи от марката стомана, термичната обработка, типа блок, абразивността на агрегата и поддръжката. Стандартните манганови форми обикновено издържат 60 000 до 80 000 цикъла. Формите от вакуумна карбуризирана сплав могат да издържат 90 000 до 100 000 цикъла или повече. В PRO Industry Group Co., Ltd. предоставяме писмена гаранция за експлоатационен живот за нашите форми въз основа на определения материал и приложение.
9. Заключение
Изборът на стоманен материал е едно от най-важните решения при снабдяването на циментова бетонна тухлена форма. Правилният клас стомана, съчетан с правилната топлинна обработка, определя дали формата осигурява своя номинален експлоатационен живот или ще се повреди преждевременно. Мангановите стомани като 55Mn и 16Mn предлагат доказан баланс на производителност и цена за стандартни приложения. Вакуумно карбуризираните легирани стомани осигуряват удължен експлоатационен живот за големи обеми на абразивно производство. Ключът е да се съобрази материалът с производствените условия и да се проверят материалните претенции на доставчика чрез документация и референции. В PRO Industry Group Co., Ltd. нашата фабрика има над 15 години опит в производството на форми и ние работим с нашите клиенти, за да изберем оптималната спецификация на материала за тяхното конкретно приложение.
Независимо дали произвеждате кухи блокове, павета, бордюри или специализирани бетонови изделия, ви каним да се свържете с нас, за да обсъдим вашите изисквания. Можем да предоставим сертификати за материали, доклади за твърдост и гаранции за експлоатационен живот. Нашият ангажимент за качество и удовлетвореност на клиентите ни направи доверен партньор за блокови инсталации по целия свят.
Свържете се с PRO Industry Group Co., Ltd. днесза да обсъдите вашите изисквания за циментова бетонна тухлена форма и да откриете как нашият избор на материали може да подобри вашата производствена ефективност и експлоатационния живот на матрицата.
Предишен :
-
Свързани новини
- Как точността на циментовата бетонна тухла влияе върху качеството на готовите тухли?
- Какво прави персонализираната форма за бетонни тухли правилният избор за последователно производство?
- Цимент Бетон Тухла Дробеструйна машина за повърхностна обработка срещу традиционните методи за повърхностна обработка: Кое решение е по-ефективно?
- Как да изберем подходящата форма за бетонни тухли за павета за ландшафтни проекти
- Дървените циментови тухлени палети струват ли ви повече, отколкото си мислите?
- Защо да изберете миксер за циментов бетон за ефективни строителни проекти?
Оставете ми съобщение